2026-02-06
содержание
Цена присоски — это не просто цифра на сайте, а целая история о материале, геометрии, производственных допусках и, что самое важное, о понимании производителем её конечного применения. Часто ищут просто дешево?, а потом удивляются, почему изделие отваливается или не держит вакуум на шероховатой поверхности. Вот об этом и поговорим — не о голых цифрах, а о том, что за ними стоит.
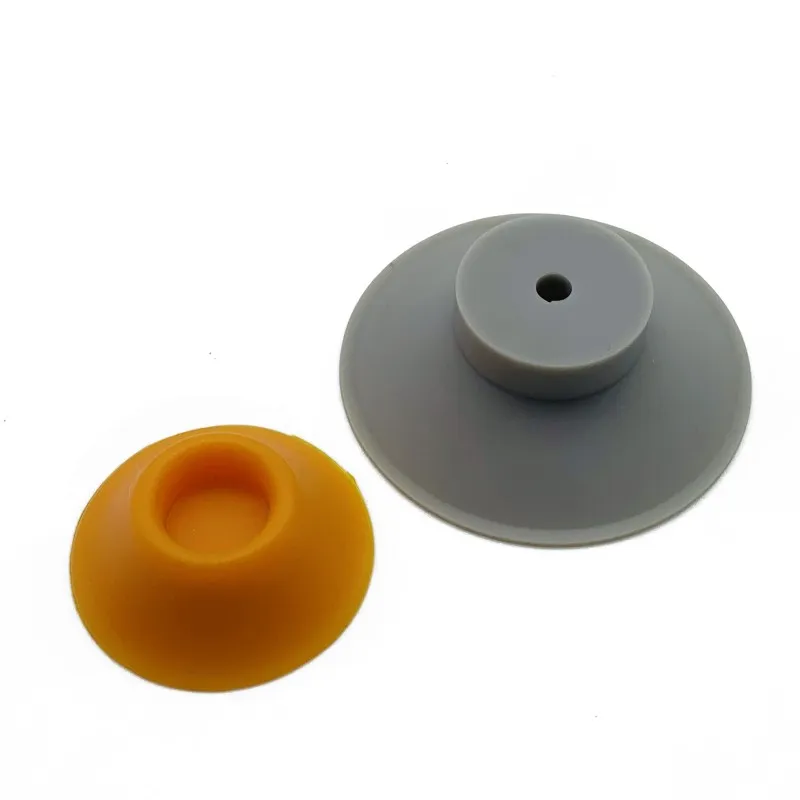
Когда клиент спрашивает про цену присоски, первое, что приходит в голову опытному технологу — а для чего. Потому что стоимость резиновой присоски для душевого коврика и силиконовой для медицинского прибора, требующей сертификации, — это небо и земля. Основной драйвер цены — материал. Дешевый ПВХ или термопластичный эластомер (TPE) для простых задач, силикон (разных степеней чистоты!) для пищевой промышленности или медицины, специальные резиновые смеси для маслостойкости. Каждый материал имеет свою цену за килограмм, и она может отличаться в разы.
Второй момент — формовка. Самая распространенная и экономичная для больших тиражей — литье под давлением. Но тут нужна дорогая пресс-форма. Её стоимость (которая может быть от нескольких тысяч до десятков тысяч долларов) затем размазывается на весь тираж. Поэтому на маленькую партию в 5000 штук цена за штуку будет космической, а на партию в 500 тысяч — копеечной. Для мелкосерийного производства или прототипов иногда используют вырубку из листа, но это про геометрию простых дисков, без сложных фланцев.
И третий, часто упускаемый из виду фактор — постобработка и контроль. Присоска отлита, но нужно обрезать литник, иногда нанести клейкий слой, упаковать. И обязательно проверить вакуум. На дешевых позициях это выборочный контроль, на ответственных — каждая штука. Все эти операции — тоже труд и время, которые закладываются в стоимость. Поэтому, когда производитель из Китая предлагает цену в два раза ниже среднерыночной, стоит задаться вопросом — на чем сэкономили? На материале На контроле? Или пресс-форма уже отбита на предыдущих гигантских заказах?
Все привыкли к круглым присоскам. Они технологичны, симметричны. Но в реальных задачах часто нужны овальные, прямоугольные или вообще фигурные. Например, для крепления длинного и узкого объекта. Тут начинаются сложности. Несимметричная присоска может создавать неравномерное усилие прилипания, требуются ребра жесткости особой конфигурации, чтобы вакуум распределялся правильно. Разработка такой пресс-формы сложнее, дороже, выше риск брака при литье.
Еще один нюанс — высота и угол юбки. Для неровной поверхности иногда нужна высокая и мягкая юбка, которая компенсирует шероховатости. Но такая юбка менее стабильна механически. Инженеру всегда приходится искать баланс между эластичностью и прочностью. В одном из наших старых проектов для крепления оборудования на неровный пластик корпуса пришлось сделать три итерации по геометрии юбки: первая была слишком жесткой и не герметизировала, вторая слишком мягкой и складывалась под нагрузкой. Угадали с третьей, но это время и деньги на переделку оснастки.
Крепежный узел — отдельная тема. Просто литой ?грибок? — это одно. А если нужна втулка с резьбой для винта, или крюк, или отверстие под болт? Это либо металлическая арматура, залитая в тело присоски (дороже, требует точной установки в форму), либо последующее сверление/вклейка. Каждая такая операция — плюс к цене и минус к общей надежности, если сделано кустарно.
Вспоминается случай с заказом на силиконовые присоски для крепления держателей в сауне. Температурный режим, высокая влажность. Изначально заказчик хотел сэкономить и взял вариант из термостойкого TPE. В итоге через полгода эксплуатации присоски потеряли эластичность и начали отваливаться. Перешли на качественный силикон, цена выросла на 40%, но продукт работает годами. Мораль: правильный материал, соответствующий среде, — это и есть экономия в долгосрочной перспективе.
Здесь стереотипов больше всего. Да, есть мелкие цеха, которые льют что попало из непонятной смеси. Но есть и высокотехнологичные предприятия с современным оборудованием, своими лабораториями по тестированию материалов и инженерами, которые действительно могут проконсультировать. Ключ — в специализации и открытости. Если компания делает всё подряд — от расчёсок до бамперов, к её присоскам стоит отнестись с осторожностью. Если же она фокусируется на резинотехнических или пластиковых изделиях, шансы получить качественный продукт выше.
Например, возьмем Xiamen Neway Rubber & Plastic Products Co., Ltd. (сайт — https://www.newayrubber.com). Из описания видно, что это производитель нестандартных пластиковых и силиконовых деталей. Это уже хороший знак — ?нестандартные? означает готовность работать над индивидуальной геометрией, а не просто продавать из каталога. Расположение в Фуцзяне, одном из промышленных центров Китая, тоже о многом говорит — там сосредоточено множество цепочек поставок сырья и логистические хабы.
Работая с такими поставщиками, важно запрашивать не просто коммерческое предложение, а техкарты на материал, отчеты по тестам на старение, маслостойкость, силу отрыва. Хороший производитель такие данные предоставляет или, по крайней мере, может провести тесты по вашему ТЗ. И конечно, обязательно заказывать образцы (samples) перед запуском серии. Лучше потратить $200 на курьера и две недели времени, чем получить контейнер брака.
Вот, кажется, нашли идеального производителя, согласовали цену присоски в $0.12 за штуку на партию в 100 тысяч. Итоговая стоимость в инвойсе — $12 000. Но это не финальная цифра. Нужно добавить стоимость пресс-формы (если она ваша, то это капитальные затраты; если производителя, то она будет ?амортизирована? в цене и, возможно, возвращена вам после выполнения определенного объема). Добавляем упаковку (коробки, полиэтиленовые пакеты), морской фрахт, таможенное оформление, сертификацию (если требуется), возможно, складскую обработку у себя. В итоге себестоимость на своем складе может легко подрасти до $0.18-0.20.
Еще одна частая проблема — усадка материала. Особенно это касается силикона. Геометрию рассчитали идеально, а после вулканизации и остывания деталь ?села? на 2-3%. Для присоски, где критична точность посадочного диаметра, это может быть фатально. Хороший производитель знает коэффициенты усадки своих материалов и заранее закладывает их в конструкцию пресс-формы. Но это нужно обязательно обсудить на этапе технического согласования.
И последнее — человеческий фактор. Даже на автоматизированной линии оператор может неправильно установить литниковую систему или недодержать деталь в форме. Поэтому наличие на заводе системы контроля качества (QC) на нескольких этапах — must-have. Спросите у менеджера, как проходит контроль. Ответы вроде ?мы проверяем выборочно? или ?все детали хорошие? должны насторожить.
Так как же подойти к вопросу цены производителя на присоски? Системно. Не гнаться за самой низкой цифрой в первом письме. Запросить у нескольких потенциальных поставщиков детальное коммерческое предложение с разбивкой: стоимость материала, стоимость оснастки (отдельно), стоимость обработки, условия оплаты. Обязательно пообщаться с инженером, а не только с менеджером по продажам. Обсудить среду применения, нагрузки, температурный диапазон.
Заказать образцы. Провести свои тесты (или заказать их в независимой лаборатории) — на усилие отрыва, на старение, на химическую стойкость. Оценить не только продукт, но и коммуникацию: быстро ли отвечают на технические вопросы, готовы ли вносить правки в чертежи.
В конечном счете, надежная присоска по адекватной цене — это результат партнерства с грамотным и технологичным производителем. Как, например, с теми же специалистами из Neway, которые работают с нестандартными деталями. Цена в таком случае — не просто расход, а инвестиция в качество и стабильность вашего собственного продукта. И это тот случай, когда сэкономить — значит, скорее всего, потерять больше.