2026-09-16
Изготовление пресс-форм для пресса — это высокоточный инженерный процесс создания инструментальной оснастки, предназначенной для формования изделий из резины, термопластов и композитных материалов под воздействием температуры и давления. В условиях промышленного производства 2026 года качество конечного продукта напрямую зависит от геометрии литейной формы, точности её исполнения и выбора материалов матрицы. Ошибки на этапе проектирования или изготовления ведут к браку до 30% партии, увеличению цикла отверждения и росту себестоимости единицы продукции. Профессиональное изготовление пресс-форм для пресса требует интеграции CAD/CAM систем, DFM-анализа (Design for Manufacturing) и строгого контроля допусков на уровне микрон.
Компания Xiamen Neway Rubber & Plastic Products Co., Ltd. реализует полный цикл создания оснастки, объединяя экспертизу в области резиновой экструзии, литья под давлением и механической обработки. Базируясь в Сямэне, мы функционируем как интегрированный производственно-инжиниринговый центр, обеспечивая клиентов не просто металлическими заготовками, а готовыми технологическими решениями для автомобилестроения, сантехники и медицинской отрасли. Наш подход исключает риск несоответствия формы требованиям прессового оборудования, гарантируя стабильную повторяемость параметров продукции при тиражировании.
Выбор типа оснастки определяет производительность линии и качество поверхности изделия. В современной практике изготовление пресс-форм для пресса подразделяется на три основные категории, каждая из которых имеет свои технические ограничения и области применения.
Наиболее простой и экономичный вариант. Резиновая загрузка помещается непосредственно в полость формы, которая затем закрывается плитой пресса. Излишки материала выдавливаются наружу, образуя облой, который требует последующей обрезки.
Конструкция включает направляющие элементы, которые ограничивают поток материала, но позволяют части излишков выходить через специальные каналы. Это обеспечивает лучшее уплотнение материала по сравнению с открытыми формами.
Самый сложный тип оснастки. Полость формы полностью герметична, материал не имеет возможности выхода наружу. Требуется идеальное совпадение объема загрузки и объема полости.
Долговечность пресс-формы критически зависит от выбора базового материала. В 2026 году стандарты отрасли требуют использования сталей, способных выдерживать циклические термические нагрузки и абразивное воздействие наполненных резиновых смесей (например, с добавлением стекловолокна или тефлона).
| Марка стали / Материал | Твердость (HRC) | Стойкость к коррозии | Рекомендуемое применение |
|---|---|---|---|
| Алюминий 7075-T6 | ~150 HB | Средняя | Прототипирование, малые серии (до 1000 циклов), вакуумное литье. |
| Сталь P20 | 28-32 HRC | Низкая | Крупносерийное производство простых геометрических форм. |
| Сталь H13 (термоупрочненная) | 48-52 HRC | Средняя | Высокотемпературные режимы, агрессивные среды, длинные серии. |
| Нержавеющая сталь S136 / 420SS | 48-52 HRC | Высокая | Медицина, пищевая промышленность, прозрачные силиконы. |
| Карбид вольфрама | >80 HRC | Высокая | Сверхвысокие серии, абразивные материалы, микроточные детали. |
Инженеры Xiamen Neway рекомендуют проводить DFM-анализ на ранних стадиях. Например, для уплотнений из EPDM, работающих в системах питьевой воды (требующих сертификации WRAS), мы используем нержавеющие стали с полировкой поверхности до Ra 0.2-0.4 мкм, чтобы исключить адгезию материала и обеспечить легкую демoldацию без использования вредных разделительных агентов.
Профессиональное изготовление пресс-форм для пресса — это многоступенчатый процесс, где каждый этап контролируется системой менеджмента качества ISO. Нарушение последовательности или пренебрежение контролем на любом из этапов приводит к геометрическим отклонениям.
В производственной базе Xiamen Neway все этапы проходят многоуровневый контроль. Мы гарантируем стабильную повторяемость параметров продукции, что особенно важно для среднесерийных заказов в автомобильном секторе, где требуется поставка тысяч идентичных компонентов ежемесячно.
Запрос «цена на изготовление пресс-форм» часто не имеет однозначного ответа без технического задания. Стоимость формируется из множества переменных. Понимание этих факторов помогает закупщикам оптимизировать бюджет.
Стандартный срок изготовления пресс-форм для пресса составляет от 15 до 30 рабочих дней в зависимости от сложности. Однако, благодаря гибкой производственной организации, Xiamen Neway предлагает услуги быстрого прототипирования. Для алюминиевых форм-прототипов срок может быть сокращен до 7-10 дней, что позволяет быстрее вывести продукт на рынок и провести полевые испытания.
Рассмотрим реальные сценарии использования пресс-форм, разработанных нашими специалистами, чтобы продемонстрировать важность правильного инжиниринга.
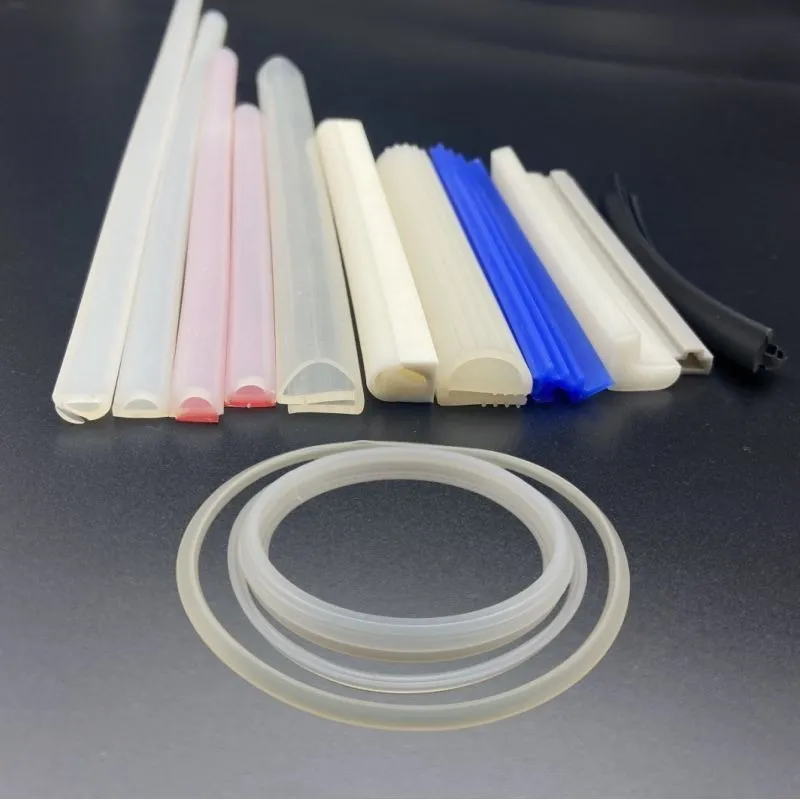
Задача: Изготовление самоклеящихся герметизирующих уплотнителей для автомобильных дверей. Требуется высокая эластичность при температурах от -40°C до +120°C и устойчивость к УФ-излучению.
Решение: Разработана многогнездная закрытая пресс-форма из стали H13 с тефлоновым покрытием. Особое внимание уделено системе вентиляции для предотвращения воздушных ловушек в длинных профилях. Форма обеспечивает отсутствие облоя в зоне склейки, что критично для автоматической установки уплотнителя на конвейере.
Результат: Снижение брака на линии сборки автомобиля на 15%, увеличение скорости монтажа благодаря точной геометрии посадочного места.
Задача: Производство синих полиуретановых прокладок и силиконовых уплотнений для систем питьевой воды. Строгие требования гигиены, отсутствие миграции веществ.
Решение: Использование нержавеющей стали S136 с электрополировкой. Конструкция формы исключает застойные зоны, где может скапливаться материал. Сертификация материалов формы и процессов соответствует стандартам WRAS и FDA.
Результат: Продукция успешно проходит тесты на миграцию, используется в ведущих европейских системах водоподготовки.
Даже качественное изготовление пресс-форм для пресса не спасет от проблем, если допущены ошибки на этапе эксплуатации или проектирования. Ниже приведены наиболее частые проблемы, с которыми сталкиваются производственники.
Рынок предложений обширен, но не все поставщики обладают необходимой инженерной базой. При выборе партнера для изготовления пресс-форм для пресса обращайте внимание на следующие критерии E-E-A-T (Опыт, Экспертность, Авторитетность, Надежность):
Xiamen Neway Rubber & Plastic Products Co., Ltd. соответствует всем этим критериям. Мы не просто изготавливаем формы, мы предоставляем комплексные услуги: от подбора материалов для 3D-печати прототипов до серийного литья и вакуумного формования. Наша экспертиза в области специальных эластомеров (NBR, HNBR, FKM, FFKM, PU) позволяет нам предвидеть поведение материала в форме еще на стадии проектирования.
В: Какой минимальный тираж оправдывает изготовление металлической пресс-формы?
О: Для алюминиевых форм рентабельный минимум начинается от 500-1000 деталей. Для стальных форм (H13, Stainless) — от 5000-10000 деталей. Для меньших объемов рекомендуется вакуумное литье или 3D-печать.
В: Можно ли доработать уже готовую пресс-форму?
О: Да, в большинстве случаев возможно удаление металла (увеличение размера детали) путем дообработки на ЧПУ или EDM. Добавление металла (уменьшение размера детали) сложнее и требует наплавки или вставки, что снижает прочность формы.
В: В чем разница между пресс-формой для резины и формой для литья пластмасс под давлением?
О: Пресс-формы для резины обычно проще конструктивно, но требуют учета значительной усадки и наличия вентиляционных каналов для удаления газов вулканизации. Формы для литья пластмасс (Injection Molds) имеют сложную систему литников, охлаждения и чаще изготавливаются с более высокими требованиями к полировке поверхностей.
В: Сколько служит одна пресс-форма?
О: Срок службы зависит от материала формы и абразивности резины. Алюминиевые формы — до 10 000 циклов. Стальные формы P20 — до 100 000 циклов. Закаленные стали H13 и нержавейка — свыше 500 000 циклов при правильном обслуживании.
Качественное изготовление пресс-форм для пресса является фундаментом эффективного производства резиновых и пластиковых изделий. Экономия на этапе создания инструмента неизбежно приводит к росту операционных расходов из-за брака, простоев и перерасхода сырья. В 2026 году конкурентоспособность предприятия определяется скоростью вывода продукта на рынок и стабильностью его качества.
Компания Xiamen Neway Rubber & Plastic Products Co., Ltd. готова стать вашим стратегическим партнером в решении задач по оснащению производства. Мы предлагаем:
Не рискуйте качеством своей продукции. Доверьте изготовление пресс-форм для пресса профессионалам с 15-летним опытом и международными стандартами качества.
Готовы обсудить ваш проект?
Свяжитесь с нашими инженерами для получения технической консультации и расчета стоимости.
→ Запросить коммерческое предложение и техническую поддержку