2026-04-14
Выбор правильного материала и процесса для литья резиновых и пластиковых деталей на заказ: Техническое руководство
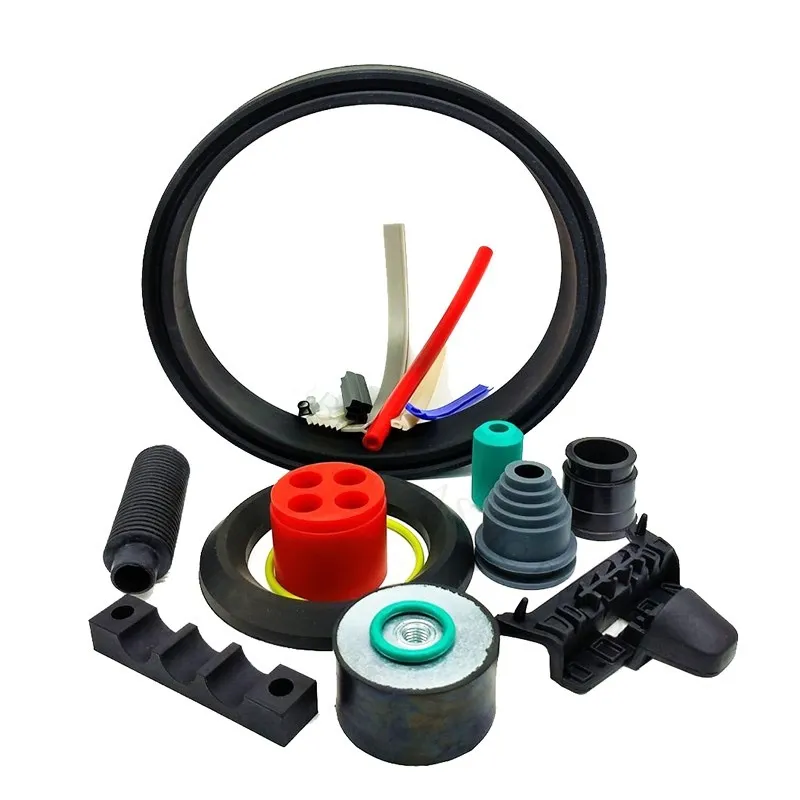
В процессе разработки продукта и производства выбор материалов и методов литья напрямую определяет механическую прочность, термостойкость, электрические свойства и срок службы конечного изделия. Разрабатываете ли вы автомобильные уплотнения, компоненты медицинских устройств или промышленные прокладки – понимание технических нюансов литья резины и пластика на заказ необходимо для достижения оптимальных характеристик при контроле затрат.
В этом техническом руководстве рассматриваются такие аспекты, как материаловедение, производственные процессы, стандарты качества и новые тенденции, которые должен учитывать каждый инженер и специалист по закупкам при заказе литых резиновых и пластиковых деталей.
Понимание свойств материалов: резина против пластика
Фундаментальное различие между резиной и пластиком заключается в их молекулярном поведении. Литье резины под давлением работает с термореактивными эластомерами, которые в процессе формования претерпевают необратимую химическую сшивку (вулканизацию), создавая готовые детали с эластичными свойствами и способностью возвращаться к исходной форме после деформации. Литье пластика под давлением обычно использует термопластичные полимеры, которые размягчаются при нагревании и затвердевают при охлаждении без химических изменений, что позволяет их переплавку и переработку.
Характеристики существенно различаются по ключевым параметрам:
| Свойство | Резина (Эластомеры) | Пластик (Термопласты) |
|---|---|---|
| Относительное удлинение при разрыве | 100% – 800% | 10% – 50% |
| Эластическое восстановление | Отличное, возвращает форму | Ограниченное или отсутствует |
| Диапазон твёрдости | Шор A 20–90, Шор D | Шор D 50–85, Роквелл |
| Температурный диапазон | от -60°C до +300°C (различается) | от -40°C до +200°C (различается) |
| Остаточная деформация сжатия | Устойчивость, сохраняет уплотнение | Склонность к необратимой деформации |
Резина превосходна в приложениях, требующих гибкости, устойчивости к остаточной деформации сжатия, вибродемпфирования, уплотняющих свойств и стойкости в широком диапазоне температур. Пластик доминирует в приложениях, требующих жёстких несущих компонентов, точных допусков, более низкой стоимости материалов и более быстрых производственных циклов.
Основные семейства материалов и их применение
Термопластичные эластомеры (TPE): мост между двумя мирами
Термопластичные эластомеры сочетают резиноподобную эластичность с технологичностью пластиков. Будучи пригодными для вторичной переработки, гибкими и экономичными, TPE обеспечивают более быстрое производство и универсальность использования в автомобильной, медицинской и электронной промышленности, что делает их предпочтительным выбором для разработки высокопроизводительных, экологически чистых продуктов. В отличие от обычных термореактивных резин, TPE не отверждаются, что позволяет ускорить производственные циклы.
Силиконовая резина (VMQ / LSR)
Силиконовая резина предлагает исключительно широкий температурный диапазон от -60°C до +230°C, отличную стойкость к УФ-излучению и озону, а также нетоксичные, соответствующие стандартам FDA свойства для пищевых и медицинских применений. Однако она имеет низкую стойкость к разрыву и истиранию, а также более высокую стоимость по сравнению со стандартными резинами. Литьё жидкого силиконового каучука (LSR) под давлением — это специализированный процесс, в котором двухкомпонентный LSR, отверждаемый платиной, дозируется, смешивается и впрыскивается в форму с холодноканальной системой; давление впрыска обычно составляет от 250 до 10 000 psi (от 1,7 до 69 МПа).
Нитриловая резина (NBR)
Нитриловая резина обеспечивает выдающуюся стойкость к нефтяным маслам, топливу и растворителям, обладает хорошей износостойкостью и стабильными характеристиками в диапазоне от -40°C до +100°C. Её ограничения включают плохую стойкость к озону и УФ-излучению, а также склонность к затвердеванию при очень низких температурах. NBR идеально подходит для автомобильных топливных систем, гидравлических уплотнений, промышленных прокладок, нефтепромыслового оборудования и уплотнительных колец (O-рингов).
EPDM (Этилен-пропилен-диеновый мономер)
EPDM превосходно устойчив к атмосферным воздействиям и пару, что делает его основным материалом для наружных уплотнительных применений, уплотнителей для окон и дверей автомобилей. Он также широко используется в строительной промышленности для оконных уплотнителей, деформационных швов и кровельных мембран.
Конструкционные термопласты: POM, Nylon, PC и PEEK
Для несущих конструкций, требующих жёсткости и точности, конструкционные термопласты предлагают явные преимущества:
POM (Delrin, Ацеталь): Отличная размерная стабильность, низкое трение и хорошая износостойкость. Идеален для шестерён, втулок и точных скользящих деталей.
Nylon (ПА6, ПА66): Высокая прочность и износостойкость; многие марки (с наполнением стекловолокном или маслом) позволяют настроить прочность и трение. Гигроскопичен — необходимо учитывать кондиционирование и ожидать изменения размеров.
Поликарбонат (PC): Высокая ударная вязкость и прозрачность, используется для корпусов и защитных экранов; требует осторожного формования во избежание внутренних напряжений.
PEEK (Полиэфирэфиркетон): Исключительная механическая прочность, химическая стойкость и непрерывная рабочая температура до 260°C. Используется в аэрокосмической промышленности, медицинских имплантатах и компонентах насосов. Очень дорог, но часто заменяет металл в высоконагруженных конструкциях.
Точное литьё под давлением: параметры процесса и оптимизация
Достижение стабильного качества деталей при литье под давлением требует точного контроля четырёх основных параметров: температурных режимов, параметров давления, скоростей впрыска и временных циклов. Температура влияет на текучесть материала и формирование детали, давление обеспечивает полное заполнение формы, скорость влияет на распределение материала, а время контролирует охлаждение и эффективность цикла.
Контроль температуры
Контроль температуры является основой оптимизации литья под давлением, влияя на текучесть материала, качество детали и эффективность цикла. Температура зон цилиндра должна устанавливаться в соответствии со спецификациями материала и требованиями к детали. Более высокая температура улучшает текучесть, но рискует вызвать деградацию материала, в то время как более низкая температура может привести к неполному заполнению или высоким давлениям впрыска. Температура формы существенно влияет на качество детали и время цикла — более высокая температура формы улучшает качество поверхности, но увеличивает время охлаждения.
Управление давлением
Три ключевых настройки давления контролируют различные стадии процесса:
Давление впрыска (500–2000 бар): Проталкивает расплавленный пластик в полость формы во время заполнения; должно быть достаточно высоким, чтобы преодолеть сопротивление течению, но не настолько высоким, чтобы вызвать образование облоя или повреждение формы.
Давление выдержки (50–80% от давления впрыска): Вступает в действие, когда полость почти заполнена, уплотняя дополнительный материал по мере охлаждения и усадки пластика, помогая устранить следы усадки и внутренние пустоты.
Противодавление (5–20 бар): Применяется во время рекуперации шнека, обеспечивает хорошее смешивание расплава, удаляет захваченный воздух и летучие вещества, предотвращая дефекты, такие как «серебро» или пузыри.
Время охлаждения и эффективность цикла
Время охлаждения часто составляет 50–70% от общего времени цикла. Правильное время охлаждения обеспечивает размерную стабильность; слишком короткое время охлаждения может вызвать коробление или деформацию после извлечения из формы.
Передовой контроль качества: SPC и пригодность процесса
Статистическое управление процессами (SPC) необходимо для поддержания стабильного качества в крупносерийном производстве. Показатели пригодности процесса (Cp и Cpk) измеряют способность процесса производить детали в пределах установленных допусков. Для литья под давлением Cp не менее 1,33 обычно считается приемлемым, что означает, что вариабельность процесса занимает только три четверти ширины поля допуска. Программное обеспечение SPC в реальном времени может отслеживать системы литья под давлением, используя статистические алгоритмы для анализа изменчивости и инициирования автоматических корректирующих действий при отклонении параметров.
Распространённые дефекты и устранение неисправностей
Даже валидированные процессы могут давать сбои. Первыми шагами, когда валидированный процесс не работает, являются очистка и осмотр формы, а затем проверка процесса.
Облой (избыток материала по линиям разъёма): Проверьте процесс, осмотрите форму на наличие отложений, обнулите давление выдержки и подпрессовки, убедитесь в правильности материала и партии, проверьте фактические температуры, а также убедитесь в правильности тоннажа и высоты смыкания.
«Серебро» (серебристые полосы): Проверьте работу сушилки, влажность материала, уставки нагревателя и наличие утечек воды над формой.
Недолив (неполное заполнение): Проверьте, соответствуют ли температуры горячеканальной системы и цилиндра уставкам, проверьте, что ход дозирования без давления выдержки составляет 95–98%, и подтвердите правильное время впрыска.
Одних только установок станка недостаточно для полной картины. В одном задокументированном случае одинаковые параметры на двух идентичных машинах дали разницу температуры расплава в 40°F (около 4,5°C): одна машина работала с 3% брака, другая превышала 10%. Пять недооценённых параметров — остаточная подушка расплава, точка переключения на давление выдержки, противодавление, многоступенчатая выдержка и время охлаждения — часто обеспечивают большее улучшение качества, чем стандартные регулировки.
Отраслевые стандарты и сертификаты качества
Соответствие международным стандартам критически важно для литых резиновых и пластиковых изделий на заказ:
ISO 3302 устанавливает классы размерных допусков и их значения для литых, экструдированных и каландрированных изделий из твёрдой резины.
ASTM D2000 охватывает свойства вулканизированных резиновых материалов для автомобильной и общепромышленной сферы.
ISO 9001:2015 демонстрирует соответствие строгим методам управления качеством, постоянному улучшению и последовательному выполнению требований клиентов.
IATF 16949:2016 — это всемирно признанный стандарт менеджмента качества, специфичный для автомобильной промышленности, основанный на ISO 9001 с большим акцентом на безопасность продукции, соблюдение нормативных требований и управление рисками.
Методы физических испытаний включают ISO 37 для испытаний резины на растяжение, ISO 2781 для измерения плотности, ASTM D412 для свойств резины при растяжении и ASTM D2240 для твёрдости по дюрометру.
Передовые технологии литья
Двухкомпонентное и перекрывающее литьё (overmolding)
Двухкомпонентное литьё под давлением (2K-литьё) позволяет объединить два различных полимерных материала — термопласт и силикон или два разных сорта LSR — в единую скреплённую деталь в течение одного цикла. Этот высокоавтоматизированный процесс экономически эффективен для крупносерийного производства (обычно более 10 000 штук, часто 100 000 и более) и не требует отдельного праймера или клея, поскольку материалы химически связываются при наслаивании перекрывающегося материала на тёплую подложку.
Литьё жидкого силиконового каучука (LSR)
Литьё LSR под давлением — это специализированный процесс, требующий точного контроля смешивания материалов, давления впрыска, температуры и конструкции формы. Низкая вязкость, быстрое отверждение и псевдопластичное поведение LSR значительно отличаются от жёстких конструкционных термопластов, требуя специализированного оборудования, включая специальные литьевые узлы и холодноканальные системы.
Новые тенденции: Биооснованные и устойчивые материалы
Пластмассовая промышленность теперь должна одновременно удовлетворять высоким механическим и экологическим требованиям. Исследовательские группы сосредоточены на трёх взаимосвязанных целях: создании высокоэффективных биооснованных материалов с молекулярной точностью, проектировании биогибридных материалов с интегрированной биологической функциональностью и ускорении инноваций в области полимеров с помощью цифрового проектирования.
Один из многообещающих примеров включает превращение терпенов из переработки целлюлозы в хиральные лактамы для синтеза различных полиамидов с превосходными характеристиками. Caramid-S® демонстрирует частично кристаллическую микроструктуру, повышающую прочность на растяжение и термостойкость, в то время как Caramid-R® образует аморфную полимерную структуру, улучшающую поглощение энергии и прозрачность.
Биоразлагаемые материалы также меняют ландшафт, при этом прогнозируется значительный рост мирового рынка биооснованных материалов. Однако сохраняется постоянная проблема балансирования производительности и стоимости.
Заключение
Выбор правильного материала и процесса литья для резиновых и пластиковых изделий на заказ требует тщательного учета требований применения, условий окружающей среды, нагрузок и ограничений по стоимости. Нужны ли вам высокотемпературные силиконовые уплотнения, маслостойкие прокладки из NBR, точные детали из конструкционных термопластов или устойчивые биооснованные решения — партнерство с опытным производителем литья на заказ гарантирует, что выбор материала, оптимизация процесса и контроль качества будут работать вместе, чтобы поставлять детали, которые надежно работают на протяжении всего срока службы.
При составлении спецификаций на литые детали учитывайте весь жизненный цикл: воздействие окружающей среды, условия нагружения, требования к техническому обслуживанию и применимые отраслевые стандарты. Правильный выбор материала может стать разницей между продуктом, который просто соответствует базовым требованиям, и тем, который превосходит их по долговечности, производительности и экономической эффективности.